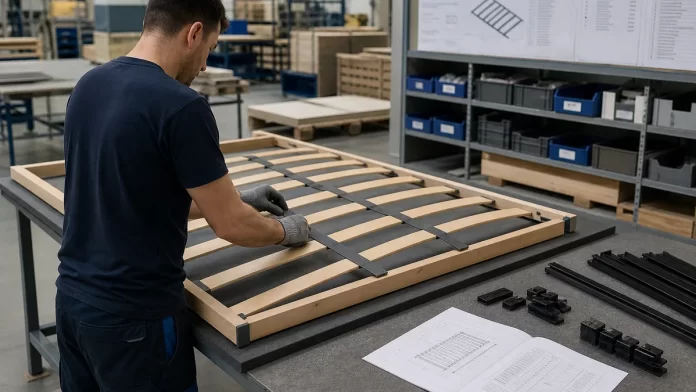
Dwa stelaże o takich samych wymiarach zewnętrznych mogą mieć inną liczbę listew, rozstaw mocowań i długość taśmy. Jeżeli dokumentacja rozróżnia je tylko nazwą handlową, pomyłka powstaje już podczas kompletowania materiału. Podstawą jest powiązanie kodu wariantu z rysunkiem, zestawieniem materiałowym i instrukcją montażu, tak aby pracownik nie musiał samodzielnie interpretować różnic.
1. Najpierw zdefiniuj warianty i jednostkę wyrobu
Przed wykonaniem rysunków trzeba ustalić, co zakład rozumie przez jeden stelaż: pojedynczy moduł, parę modułów czy kompletny wyrób z ramą. To rozstrzyga, czy zapis „28 listew” oznacza liczbę na moduł, czy na całe łóżko. Jednostka rozliczeniowa powinna być taka sama w zleceniu, magazynie i zestawieniu materiałowym.
Praktyczny kod może mieć postać ST-090-200-L28-T2, gdzie kolejne człony oznaczają rodzinę, nominalną szerokość i długość w centymetrach, liczbę listew oraz liczbę odcinków taśmy. Wymiary nominalne nie zastępują wymiarów wykonawczych: oznaczenie „090” nie oznacza automatycznie listwy długości 900 mm. Słownik kodu należy zapisać w dokumentacji nadrzędnej.
- Każdy wariant otrzymuje osobny kod wyrobu.
- Każdy element o innej geometrii lub materiale otrzymuje osobny indeks.
- Zmiana wykonania jest identyfikowana rewizją, niezależnie od nazwy handlowej.
2. Rozstaw listew pokaż wymiarami, nie samym obrazkiem
Rysunek złożeniowy powinien pokazywać liczbę listew, ich szerokość, położenie pierwszej i ostatniej listwy oraz sposób wyznaczania pozostałych pozycji. Sam zapis „rozmieścić równomiernie” pozostawia zbyt wiele swobody. Potrzebna jest baza pomiarowa, na przykład wewnętrzna krawędź poprzeczki ramy, od której operator ustawia przyrząd.
Przyjmijmy przykładowo przestrzeń montażową długości 1900 mm, listwy szerokości 53 mm i odstępy skrajne po 20 mm. Dla 28 listew pozostaje 376 mm na 27 prześwitów, czyli około 13,93 mm między listwami. Dla 26 listew prześwit wynosi już 19,28 mm, więc zmiana liczby listew wymaga zmiany rozmieszczenia, a nie tylko ilości w zestawieniu.
Przy takich wartościach wygodniej podać współrzędne osi albo rozstaw nominalny z kontrolą pozycji końcowej. Zaokrąglenie każdego prześwitu i sumowanie wymiarów może przesunąć ostatnią listwę. Tolerancję, przykładowo ±1 mm dla położenia osi w przyrządzie, trzeba potwierdzić możliwościami procesu i wymaganiami konstrukcji.
3. Zestawienie materiałowe musi opisywać konkretny wariant
Zestawienie materiałowe, czyli BOM, powinno być przypisane do kodu wyrobu oraz rewizji. W małej rodzinie produktów osobne zestawienia bywają bezpieczniejsze niż jeden arkusz z dopiskami „opcjonalnie” i „zależnie od wersji”. Przy większej liczbie wariantów można stosować zestawienie konfigurowalne, ale reguły wyboru muszą generować jednoznaczną listę części.
- Listwy: indeks, materiał, wymiary wykonawcze, liczba sztuk na wyrób.
- Taśma: indeks materiału, szerokość, liczba odcinków i długość każdego odcinka.
- Łączniki: typ, wymiary oraz liczba na wyrób, zgodna z rysunkiem mocowania.
- Pozostałe części: uchwyty, elementy ramy i wyposażenie właściwe dla wariantu.
Dwie taśmy po 1950 mm oznaczają 3,90 m materiału netto, ale nie jeden odcinek tej długości. Naddatek zakupowy i odpady rozkrojowe należy rozliczać oddzielnie od długości części. Wpisanie zapasu technologicznego do wymiaru wykonawczego prowadzi do wydawania zbyt długich odcinków na montaż.
4. Długość taśmy określ razem z warunkami pomiaru
Długość odcinka zależy od przebiegu taśmy, zakończeń i sposobu mocowania, nie wyłącznie od długości ramy. Dokumentacja powinna pokazywać, czy taśma kończy się na skrajnej listwie, jest zawijana, czy mocowana do innego elementu. Każdy zakład i odcinek poza miejscem mocowania trzeba uwzględnić w rozwinięciu.
Dla przykładowej długości cięcia 1950 mm można przyjąć roboczą tolerancję ±5 mm, o ile próba montażowa potwierdzi jej przydatność. Pomiar należy wykonywać po ułożeniu materiału płasko, bez celowego rozciągania. Jeśli montaż wymaga naprężenia, instrukcja musi definiować sposób jego uzyskania i kontroli, zamiast polecenia „naciągnąć mocno”.
Wariant z czterema odcinkami po 1950 mm zużywa 7,80 m netto. W karcie cięcia muszą jednak nadal widnieć cztery sztuki, ponieważ sama liczba metrów nie zabezpiecza przed błędnym rozkrojem.
5. Specyfikacja materiału powinna usuwać niejasności nazewnicze
Określenia „taśma do stelaża łóżka”, „gumy do stelaża łóżka” i „taśma do desek łóżkowych” bywają używane zamiennie, choć mogą dotyczyć elementów o innym zachowaniu. Rozciągliwy łącznik nie jest automatycznie zamiennikiem taśmy utrzymującej rozstaw listew. W specyfikacji trzeba wskazać funkcję elementu, materiał, szerokość, grubość oraz wymagania dotyczące wydłużenia, jeśli wpływa ono na działanie stelaża.
Rozpatrując taśmy do stelaży Bagum jako materiał do konkretnego wariantu, należy porównać dane wybranego wykonania z wymaganiami zapisanymi w dokumentacji. Sama nazwa kategorii produktu nie potwierdza zgodności wymiarów ani właściwości. Materiał dopuszczony po próbie powinien otrzymać indeks wewnętrzny, a zamiennik wymaga sprawdzenia według tych samych kryteriów.
6. Przekaż na stanowisko komplet danych i zasady bezpiecznego wykonania
Operator powinien otrzymać rysunek złożeniowy, listę części i kartę operacji z tym samym kodem wariantu oraz zgodnymi rewizjami. Karta operacji określa kolejność układania listew, pozycje mocowań i sposób kontroli. Zdjęcie poprawnego montażu może pomóc, lecz nie zastępuje wymiarów ani oznaczeń części.
Przy cięciu taśmy i mocowaniu jej zszywkami dokumentacja stanowiskowa powinna uwzględniać zagrożenia związane z używanymi narzędziami. Materiały dotyczące oceny ryzyka zawodowego i bezpieczeństwa pracy udostępnia Centralny Instytut Ochrony Pracy – Państwowy Instytut Badawczy. Instrukcję dla konkretnego stanowiska trzeba oprzeć również na dokumentacji urządzeń oraz rzeczywistym przebiegu operacji.
7. Zatwierdzaj wariant na pierwszej sztuce i kontroluj zmiany
Pierwszą sztukę każdego wariantu należy porównać z dokumentacją przed uruchomieniem partii. Kontrola obejmuje liczbę listew, ich położenie, liczbę i długość odcinków taśmy oraz kompletność mocowań. Wynik powinien być zapisany z kodem wyrobu, rewizją i datą, aby późniejsza reklamacja nie wymagała odtwarzania ustaleń z pamięci.
Zmiana z 26 na 28 listew wymaga sprawdzenia rysunku, BOM, przyrządu i karty operacji. Nową rewizję trzeba wdrożyć od wskazanego zlecenia, a stare wydruki wycofać ze stanowisk. Dokumentacja jest gotowa do produkcji wtedy, gdy kompletator, operator i kontroler odczytują z niej dokładnie tę samą konfigurację.